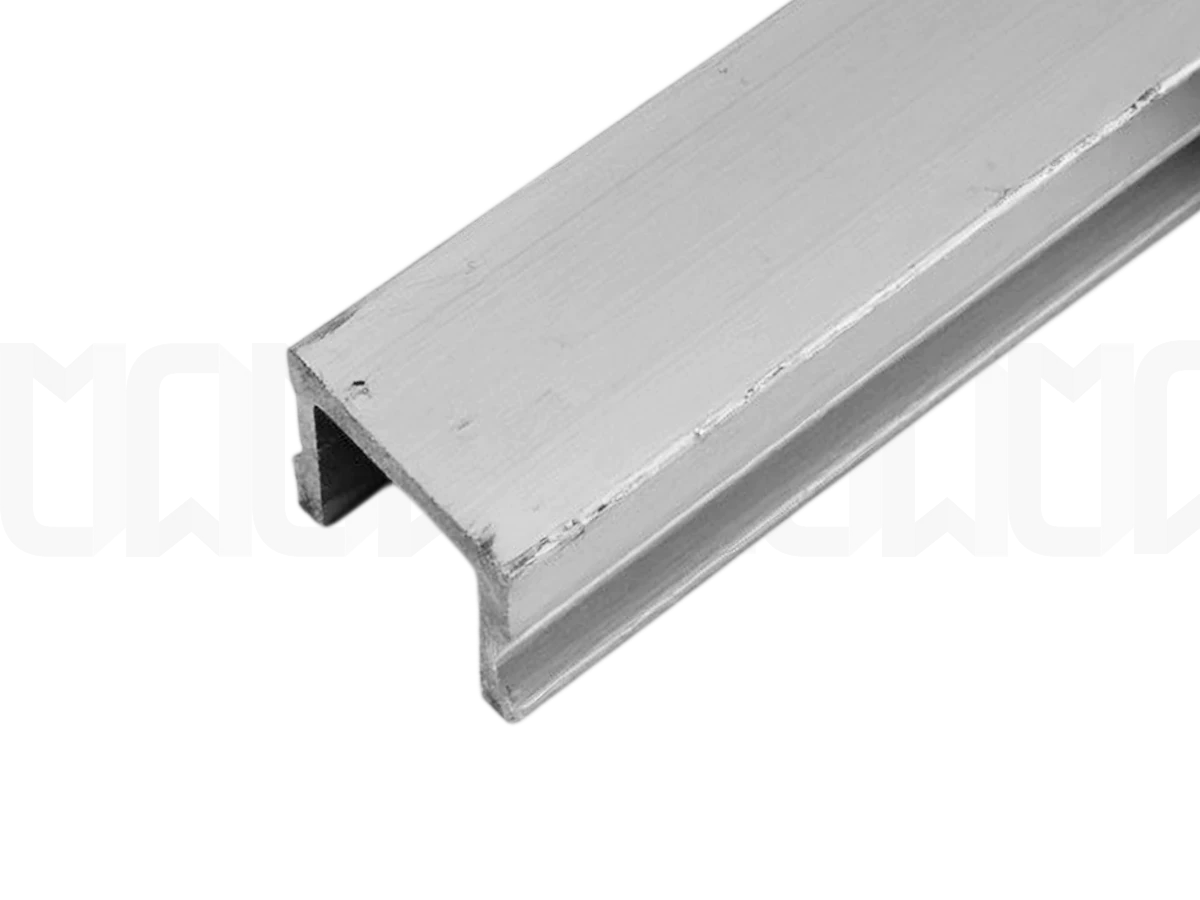
Полоса алюминиевая в Костанае
Полоса алюминиевая и другие товары можно приобрести в компании «Снабтехмет» в Костанае. На сайте представлен широкий ассортимент товаров. Все представленные в разделе «Полоса алюминиевая » изделия отвечают высоким стандартам качества. Реализуем оптовые и розничные продажи по низким ценам. Доставка по Казахстану и соседним странам быстро и в установленные договором сроки. Вы всегда можете сделать заказ, уточнить условия доставки и актуальные цены по телефону +7 (714) 252-40-21 или написав нам на электронную почту kost@snabtechmet.kz.

Что представляет собой алюминиевая полоса
Алюминиевая полоса — это длинномерное металлическое изделие с прямоугольным поперечным сечением, изготовленное методом горячего прессования или продольной резки из алюминиевого листа и ленты. В отличие от проволоки, имеющей круглое сечение, полоса обладает плоской формой с соотношением ширины к толщине, как правило, превышающим два к одному. Такая геометрия обеспечивает материалу уникальные эксплуатационные качества: высокую жёсткость на изгиб при малой массе, развитую поверхность для контакта и удобство монтажа в плоских конструкциях. Для покупателя металлопроката важно понимать, что алюминиевая полоса выпускается в двух принципиально разных исполнениях — прессованная и катаная, каждое из которых регулируется собственным государственным стандартом.
Прессованные полосы изготавливаются по ГОСТ 13616-2025, который введён в действие с 1 сентября 2025 года взамен устаревшего ГОСТ 13616-97 . Этот стандарт устанавливает сортамент прямоугольных профилей полосообразного сечения из алюминия, алюминиевых и магниевых сплавов, получаемых методом горячей экструзии. Катаные полосы, в свою очередь, производятся продольной резкой из листов и лент и регламентируются ГОСТ 13726-97 для лент и ГОСТ 15176-89 для прессованных полос из алюминиевых сплавов .
Ключевое отличие прессованной полосы от катаной заключается в технологии получения и, как следствие, в структуре металла и точности геометрии. Прессованные полосы обладают более стабильными механическими свойствами по всей длине, поскольку формируются в едином цикле горячей деформации, тогда как катаные полосы могут иметь анизотропию свойств, унаследованную от исходного листа. По точности размеров прессованные полосы также превосходят катаные, особенно по толщине и ширине, что критично для ответственных конструкций.
- Прессованные полосы (изготавливаются методом горячей экструзии через матрицу; обладают однородной структурой и стабильными механическими свойствами по всей длине; регулируются ГОСТ 13616-2025)
- Катаные полосы (получаются продольной резкой листов и лент; имеют более широкий диапазон толщин, начиная от 0,3 мм; используются преимущественно в декоративных и электротехнических целях)
- Электротехнические шины (разновидность полосы с нормированной электропроводностью, применяемая для токопроводов и ошиновки; выпускаются по ГОСТ 15176-89)
- Бульбополосы (фасонный профиль с утолщением на конце для соединения в замок; применяются в судостроении и строительных конструкциях)
- Анодированные полосы (прошедшие электрохимическое оксидирование для защиты от коррозии и придания декоративных свойств; востребованы в архитектуре и рекламных конструкциях)
Алюминиевая полоса нашла применение практически во всех отраслях, где требуются лёгкие, коррозионностойкие и электропроводные элементы. В строительстве это направляющие для остекления, элементы вентилируемых фасадов, соединительные планки и декоративные вставки . В электроэнергетике — шины распределительных устройств, токопроводы подстанций и обмотки трансформаторов . В машиностроении и вагоностроении — элементы каркасов, крепёжные пластины и заготовки для гнутых профилей.
Марки, химический состав и состояния поставки
Сортамент алюминиевых полос охватывает практически весь спектр деформируемых алюминиевых сплавов — от технического алюминия марок А0, А5, А6, А7 до сложнолегированных термически упрочняемых сплавов системы алюминий-медь-магний. Такой широкий выбор позволяет подобрать материал под конкретные условия эксплуатации: от декоративных элементов, где важна лишь коррозионная стойкость и внешний вид, до высоконагруженных конструкций, требующих предела прочности свыше 400 МПа.
Химический состав алюминия первичного регулируется ГОСТ 11069-2019, для алюминиевых сплавов действует ГОСТ 4784-2019 . Технический алюминий марок А5, А6, А7 содержит не менее 99,5%, 99,6% и 99,7% алюминия соответственно. Примеси железа и кремния нормируются особо, поскольку они влияют на электропроводность и пластичность. Для электротехнических шин применяется алюминий марок А5 и А6, а также сплавы АД0 и АД31, обладающие повышенной проводимостью .
Основные марки алюминиевых полос и их характеристики
| Марка | Система легирования | Основное преимущество | Типичное применение |
|---|---|---|---|
| А5, А6, А7 | Технический алюминий | Максимальная электропроводность | Электротехнические шины |
| АД0, АД1 | Алюминий технической чистоты | Пластичность и коррозионная стойкость | Декоративные элементы |
| АМц, АМцС | Алюминий-марганец | Прочность и коррозионная стойкость | Сварные конструкции |
| АМг2, АМг3 | Алюминий-магний | Баланс прочности и пластичности | Строительные конструкции |
| АМг5, АМг6 | Алюминий-магний | Высокая прочность и стойкость к морской воде | Судостроение, химическая промышленность |
| Д16, Д16Т | Алюминий-медь-магний | Максимальная прочность после старения | Авиастроение, высоконагруженные детали |
| АД31, АД33, АД35 | Алюминий-магний-кремний | Технологичность и хороший внешний вид | Архитектурные конструкции |
| 1915, 1920, 1925 | Алюминий-цинк-магний | Повышенная прочность | Ответственные конструкции |
Состояние поставки алюминиевой полосы обозначается буквенными и цифровыми индексами, которые указывают на вид термической обработки. Для прессованных полос наиболее распространены состояния без термической обработки (литера не указывается), отожжённое (М), закалённое и естественно состаренное (Т), закалённое и искусственно состаренное (Т1) . Выбор состояния критически влияет на механические свойства: отожжённая полоса максимально пластична, но имеет минимальную прочность, тогда как закалённая и состаренная обладает наивысшей прочностью при пониженной пластичности.
Термически упрочняемые сплавы, такие как Д16 и 1915, поставляются преимущественно в закалённом и состаренном состоянии, поскольку именно после старения они приобретают свои уникальные прочностные характеристики. Термически неупрочняемые сплавы АМг и АМц упрочняются только нагартовкой, поэтому для них характерны состояния М (отожжённое) и Н (нагартованное), хотя прессованные полосы из этих сплавов обычно поставляются без специальной термической обработки.
- Без термической обработки (полоса сохраняет структуру, полученную при прессовании; обладает умеренной прочностью и достаточной пластичностью для большинства монтажных операций)
- Отожжённое состояние М (максимальная пластичность, минимальная прочность; применяется там, где требуется гибка и формовка без опасности растрескивания)
- Закалённое и естественно состаренное Т (упрочнение происходит при вылёживании при комнатной температуре в течение нескольких суток; характерно для сплавов Д16, Д1)
- Закалённое и искусственно состаренное Т1 (ускоренное старение при повышенной температуре обеспечивает максимальную прочность; применяется для ответственных деталей)
- Неполностью закалённое и искусственно состаренное Т5 (промежуточное состояние между отожжённым и полностью упрочнённым; используется для деталей, требующих некоторой пластичности при повышенной прочности)
Механические свойства и области применения
Механические свойства алюминиевой полосы определяются комбинацией трёх факторов: химического состава сплава, состояния термической обработки и технологии производства. Прессованные полосы, полученные горячей экструзией, имеют мелкозернистую структуру и изотропные свойства, тогда как катаные полосы могут демонстрировать анизотропию, унаследованную от направления прокатки исходного листа. Для покупателя это означает, что при выборе между прессованной и катаной полосой одинакового сечения необходимо учитывать, будет ли деталь работать при знакопеременных нагрузках и в каком направлении.
Технический алюминий марок А5, А6, А7 в отожжённом состоянии имеет временное сопротивление разрыву около 70–80 МПа и относительное удлинение 30–40%. Эти показатели невысоки, но для электротехнических шин важнее другое — удельное электрическое сопротивление, которое для алюминия марки А7 составляет не более 0,0271 Ом·мм²/м. Именно это значение обеспечивает минимальные потери при передаче электроэнергии.
Сплавы системы алюминий-магний АМг5 и АМг6 после нагартовки или прессования демонстрируют временное сопротивление 270–350 МПа при относительном удлинении 10–15%. Их ключевое преимущество — исключительная стойкость к коррозии в морской воде и промышленных атмосферах, что делает их незаменимыми в судостроении, нефтегазовой отрасли и химическом машиностроении. Сплавы АМг не упрочняются термической обработкой, поэтому их прочность достигается либо нагартовкой, либо легированием.
Ориентировочные механические свойства алюминиевых полос (справочные данные)
| Марка и состояние | Временное сопротивление, МПа | Предел текучести, МПа | Относительное удлинение, % |
|---|---|---|---|
| А5, А6, А7 (М) | 70–80 | 25–35 | 30–40 |
| АД0, АД1 (М) | 70–110 | 30–50 | 25–35 |
| АМц (М) | 110–140 | 50–70 | 20–25 |
| АМг2 (М) | 150–190 | 70–90 | 18–22 |
| АМг5 (прессованная) | 270–320 | 140–180 | 12–18 |
| АМг6 (прессованная) | 300–350 | 160–200 | 10–15 |
| Д16Т (закалённая и состаренная) | 420–460 | 290–320 | 8–12 |
| 1915Т (закалённая и состаренная) | 400–440 | 280–310 | 8–12 |
| АД31Т1 (закалённая и состаренная) | 190–220 | 150–180 | 10–14 |
Области применения алюминиевой полосы столь же разнообразны, как и её марочный сортамент. В строительстве полоса используется для изготовления направляющих профилей в светопрозрачных конструкциях, декоративных вставок в вентилируемых фасадах, соединительных планок для стыковки отделочных материалов и элементов систем подвесных потолков . В электроэнергетике алюминиевые шины марок А5, А6, АД0 и АД31 служат для ошиновки распределительных устройств, токопроводов подстанций и обмоток крупных трансформаторов .
Машиностроение и транспорт используют полосу для изготовления крепёжных пластин, элементов каркасов, заготовок для гнутых профилей и деталей интерьера. В пищевой и фармацевтической промышленности востребована полоса из технического алюминия, не выделяющего вредных веществ при контакте с продуктами. Декоративное применение включает рекламные конструкции, торговое оборудование, элементы мебели и архитектурные детали, где часто используется анодированная полоса с защитным покрытием.
- Электротехнические шины (полосы марок А5, А6, АД0 с минимальным содержанием примесей; применяются для передачи электроэнергии с минимальными потерями в распределительных устройствах)
- Строительные профили (направляющие для остекления, соединительные планки, элементы вентилируемых фасадов; полосы из сплавов АД31 и АМг2 обладают достаточной прочностью и коррозионной стойкостью)
- Судостроение (бульбополосы и плоские полосы из сплавов АМг5, АМг6 и 1561; высокая стойкость к морской воде и свариваемость делают их незаменимыми)
- Химическая промышленность (элементы аппаратов, работающих в агрессивных средах; сплавы АМг и АМц не взаимодействуют с большинством кислот и щелочей)
- Декоративные и рекламные конструкции (анодированная полоса из сплавов АД31, АД35 с защитным покрытием; сочетает эстетические качества с долговечностью)
- Машиностроение и вагоностроение (крепёжные пластины, элементы каркасов, заготовки для штамповки и гибки; технологичность обработки алюминия снижает трудоёмкость)
Расчёт массы и длины полосы
При заказе алюминиевой полосы покупателю часто приходится переводить метры в килограммы или наоборот. Поскольку стоимость металлопроката обычно указывается за тонну или килограмм, а потребность проектировщик выражает в погонных метрах, точный расчёт помогает избежать как переплаты, так и нехватки материала. К счастью, геометрия прямоугольного сечения настолько проста, что расчёт не требует специальных знаний — достаточно знать плотность сплава и размеры полосы.
Объём одного погонного метра полосы рассчитывается как произведение толщины, ширины и длины. Если размеры выражены в миллиметрах, а длина — в метрах, объём в кубических сантиметрах получается делением произведения на 1000. Площадь поперечного сечения полосы определяется по формуле:
S = a · b,
где S — площадь сечения в квадратных миллиметрах, a — толщина в миллиметрах, b — ширина в миллиметрах. Например, для полосы 6 × 60 мм площадь сечения составит S = 6 · 60 = 360 мм².
Масса одного метра полосы в килограммах вычисляется по формуле:
m = S · ρ / 1000,
где m — масса одного метра в килограммах, S — площадь сечения в мм², ρ — плотность сплава в г/см³, а деление на 1000 переводит граммы в килограммы. Для технического алюминия плотность принимается равной 2,71 г/см³, для сплавов АМг — около 2,64–2,68 г/см³, для сплавов Д16 — около 2,78 г/см³ .
Для полосы 6 × 60 мм из технического алюминия: m = 360 · 2,71 / 1000 = 0,9756 кг, то есть примерно 976 граммов на метр. Для той же полосы из сплава АМг6: m = 360 · 2,66 / 1000 = 0,9576 кг, что на 1,8% меньше. Эта разница может показаться незначительной, но при заказе тонны металла она составляет почти 20 килограммов.
Обратная задача — определение длины полосы в бухте по её массе — решается преобразованием формулы:
L = m / (S · ρ / 1000),
где L — длина в метрах, m — масса бухты в килограммах, S — площадь сечения в мм², ρ — плотность в г/см³. Например, бухта полосы 4 × 40 мм из сплава АМг2 массой 120 кг будет содержать: S = 160 мм², L = 120 / (160 · 2,65 / 1000) = 120 / 0,424 = 283 метра.
Стандарт ГОСТ 13616-2025 приводит теоретическую массу одного метра профиля, вычисленную по номинальным размерам при плотности 2,85 г/см³, что соответствует плотности сплава В95 . Для пересчёта на другие марки стандарт устанавливает переводные коэффициенты: для алюминия всех марок — 0,950, для АМц — 0,958, для АМг2 — 0,940, для АМг3 — 0,937, для АМг5 — 0,930, для АМг6 — 0,926, для Д1 — 0,982, для Д16 — 0,976 . Умножив табличную массу на соответствующий коэффициент, можно быстро получить приближённую массу для нужной марки.
- Плотность технического алюминия (принимается равной 2,70–2,71 г/см³ для марок А5, А6, А7, АД0, АД1; справочное значение, используемое в инженерных расчётах)
- Плотность сплавов АМг (составляет 2,64–2,68 г/см³ в зависимости от содержания магния; чем больше магния, тем ниже плотность, но выше прочность)
- Плотность сплавов Д16 (составляет около 2,78 г/см³ благодаря высокому содержанию меди; обеспечивает максимальную прочность среди серийных алюминиевых сплавов)
- Переводные коэффициенты по ГОСТ 13616-2025 (позволяют быстро пересчитать табличную массу профиля, вычисленную при плотности 2,85 г/см³, на реальную марку сплава)
Технология производства прессованных полос
Производство алюминиевой полосы методом горячего прессования — это отлаженный десятилетиями процесс, позволяющий получать длинномерные профили с постоянным поперечным сечением и стабильными свойствами по всей длине. В отличие от прокатки, экструзия позволяет формировать сложные сечения, но для прямоугольной полосы важнее другое преимущество: прессование обеспечивает более высокую точность размеров и лучшую чистоту поверхности, чем горячая прокатка.
Первым этапом является подготовка заготовки — слитка или пресс-шайбы из алюминиевого сплава. Слиток нагревают до температуры 400–450°C, чтобы снизить сопротивление деформации и повысить пластичность металла . Неравномерный нагрев недопустим: холодные участки могут привести к образованию внутренних трещин, а перегретые — к оплавлению эвтектики и потере свойств. Поэтому нагрев ведут в индукционных или газовых печах с принудительной циркуляцией воздуха и контролем температуры в нескольких точках.
Нагретая заготовка помещается в контейнер пресса, где она обжимается пресс-шайбой и продавливается через матрицу — стальной инструмент с калиброванным отверстием прямоугольной формы. Давление прессования для алюминиевых сплавов составляет от 200 до 600 МПа в зависимости от марки, размеров профиля и температуры. Скорость истечения металла из матрицы регулируется так, чтобы избежать разрывов и обеспечить равномерное заполнение канала.
После выхода из матрицы полоса проходит через систему охлаждения и правильную машину, где ей придаётся прямолинейность. Остаточные напряжения, неизбежно возникающие при горячей деформации, снимаются либо естественным старением, либо контролируемым нагревом (отжигом). Для термически упрочняемых сплавов проводится закалка с последующим искусственным или естественным старением, что обеспечивает максимальную прочность.
Заключительные операции включают резку на мерные длины или смотку в бухты, маркировку и упаковку. Мерная длина обычно составляет от 3 до 10 метров, но по согласованию с потребителем может быть любой в пределах транспортных габаритов . Бухты формируются для полос малой толщины и ширины, которые затем могут быть straightened и нарезаны на месте монтажа.
- Нагрев заготовки (слиток нагревается до 400–450°C для повышения пластичности; равномерность нагрева критична для качества прессования; контроль температуры ведётся в нескольких точках)
- Прессование через матрицу (металл продавливается через калиброванное отверстие прямоугольной формы; давление составляет от 200 до 600 МПа; скорость истечения регулируется для предотвращения дефектов)
- Охлаждение и правка (полоса охлаждается и проходит через правильную машину для устранения кривизны; остаточные напряжения снимаются отжигом или естественным старением)
- Термическая обработка (для упрочняемых сплавов проводится закалка и старение; температура и время выдержки определяют конечные механические свойства)
- Резка, маркировка и упаковка (полоса режется на мерные длины от 3 до 10 метров или сматывается в бухты; каждая партия маркируется с указанием марки, состояния и номера плавки)
Как выбрать полосу для конкретной задачи
Выбор алюминиевой полосы начинается с ответа на вопрос: какие нагрузки будет испытывать деталь и в каких условиях она будет эксплуатироваться. Если полоса предназначена для передачи электрического тока, приоритетом становится электропроводность, и выбор сужается до технического алюминия марок А5, А6, А7 или сплавов АД0, АД31. Если полоса работает как несущий элемент конструкции, важнее прочность, и тогда следует рассматривать сплавы АМг5, АМг6 или термически упрочняемые Д16, 1915.
Для декоративных и архитектурных применений, где важны внешний вид и долговечность без окрашивания, оптимальны сплавы АД31 и АД35, которые хорошо анодируются и сохраняют привлекательный вид десятилетиями. Полоса из технического алюминия марок А5–А7 также может использоваться в декоративных целях, но она мягче и легче повреждается при монтаже.
При выборе между прессованной и катаной полосой следует учитывать, что прессованные полосы имеют более точную геометрию и стабильные свойства по длине, но ограничены по толщине (обычно от 3 мм и выше) и ширине. Катаные полосы могут быть значительно тоньше (от 0,3 мм) и шире, но их механические свойства могут варьироваться в зависимости от направления относительно прокатки.
Состояние поставки также играет роль. Если полоса будет подвергаться гибке на малый радиус, лучше выбрать отожжённое состояние М. Если полоса работает без деформации, закалённое и состаренное состояние Т или Т1 даст максимальную прочность при том же сечении. Для сварных конструкций следует избегать термически упрочняемых сплавов в состоянии Т, поскольку нагрев при сварке снижает их прочность в зоне термического влияния.
- Для электротехнических целей (выбирайте марки А5, А6, А7 или АД0 с минимальным удельным сопротивлением; для шин больших сечений применяется АД31 в состоянии Т1)
- Для несущих строительных конструкций (сплавы АМг5 и АМг6 обеспечивают прочность 270–350 МПа и отличную коррозионную стойкость; для максимальной прочности — Д16Т)
- Для декоративных и архитектурных элементов (сплавы АД31 и АД35 хорошо анодируются; полоса из этих марок сохраняет внешний вид в городской атмосфере не менее 25 лет)
- Для гибки и формовки (отожжённое состояние М из сплавов АМг2, АМг3 или технического алюминия; минимальный радиус гибки зависит от толщины и марки)
- Для сварных конструкций (сплавы АМг и АМц обладают наилучшей свариваемостью; избегайте термически упрочняемых сплавов в зонах, где сварной шов будет работать под нагрузкой)
- Для химически агрессивных сред (сплавы с высоким содержанием магния АМг5, АМг6 и 1561; технический алюминий менее стоек к щелочам и кислотам)
Часто задаваемые вопросы
Прессованная полоса изготавливается методом горячей экструзии. Она имеет более точные размеры и стабильные свойства. Катаная полоса получается продольной резкой листа. Она может быть тоньше, но свойства зависят от направления.
Наилучшей электропроводностью обладает технический алюминий. Марки А5, А6 и А7 содержат минимум примесей. Примеси железа и кремния снижают проводимость. Для шин выбирают именно эти марки.
Нужно знать толщину, ширину и длину полосы. Масса вычисляется через объём и плотность. Плотность алюминия около 2,71 г/см³. Формула: масса равна площади сечения на длину и плотность.
Маркировка Т1 указывает на закалку и искусственное старение. Полоса нагревается до высокой температуры и быстро охлаждается. Затем выдерживается при умеренной температуре. Это обеспечивает максимальную прочность.
Сплав Д16Т относится к термически упрочняемым. Сварка снижает его прочность в зоне шва. Если конструкция ответственная, лучше выбрать сплав АМг. Эти сплавы свариваются без потери свойств.
Прессованная полоса обычно имеет толщину от 3 до 192 мм. Катаная полоса может быть значительно тоньше. Ленты изготавливаются толщиной от 0,3 мм. Выбор зависит от назначения.
Источники
- Docs.cntd.ru — ГОСТ 13616-2025, ГОСТ 13726-97, ГОСТ 15176-89, ГОСТ 4784-2019
- Splav-kharkov.com — справочные данные по алюминиевым сплавам
- Matweb.com — свойства материалов, плотность алюминия
- E-metall.ru — марки алюминиевых сплавов и применение
- Aloro.org — алюминиевые сплавы и их характеристики
- Metalworkind.com — технологии обработки металлов
- Aluminium.org — данные по алюминию и его сплавам
- Azom.com — свойства алюминиевых сплавов
Примечание: Текст подготовлен с использованием технологий искусственного интеллекта на основе проверенных источников. Все данные перепроверены на актуальность 2026 года.
В компании «Снабтехмет» от прибытия до отгрузки специалисты строго следят за качеством металлопроката. Вся продукция сертифицирована и имеет все подтверждающие документы.
Для связи со специалистом достаточно заполнить форму обратной связи на нашем сайте. И уже в ближайшее время с Вами свяжется наш специалист. Также можете позвонить по номеру телефона +7 (714) 252-40-21 или отправить письмо на электронную почту kost@snabtechmet.kz.
Похожие категории

Плита алюминиевая

Проволока алюминиевая